Компания Термохим предлагает услуги по борированию деталей в Москве — в нашем Инновационном центре упрочнения.
Борирование –
процесс насыщения бором поверхности деталей с целью повышения износостойкости, в том числе абразивной, коррозионной стойкости и жаростойкости.
Разработанные и предлагаемые для внедрения оборудование и технологии борирования в порошках, пастах и расплавах являются экологически чистыми процессами и могут быть использованы на любых машиностроительных предприятиях без каких-либо ограничений.
В результате борирования сталей и чугунов при температуре 800-1000 0С на поверхности формируется упрочненный слой, состоящий из нескольких зон. Поверхностная зона представляет собой фазу FeB, под которой расположена зона фазы Fe2B. Под ними расположена гетерофазная зона с незначительным содержанием бора.
Структура боридных слоев после обработки в расплаве “RUBOR 1” при 950 0С в течении 4 ч:Таблица прокручивается по горизонтали, если все столбцы не помещаются на экране.
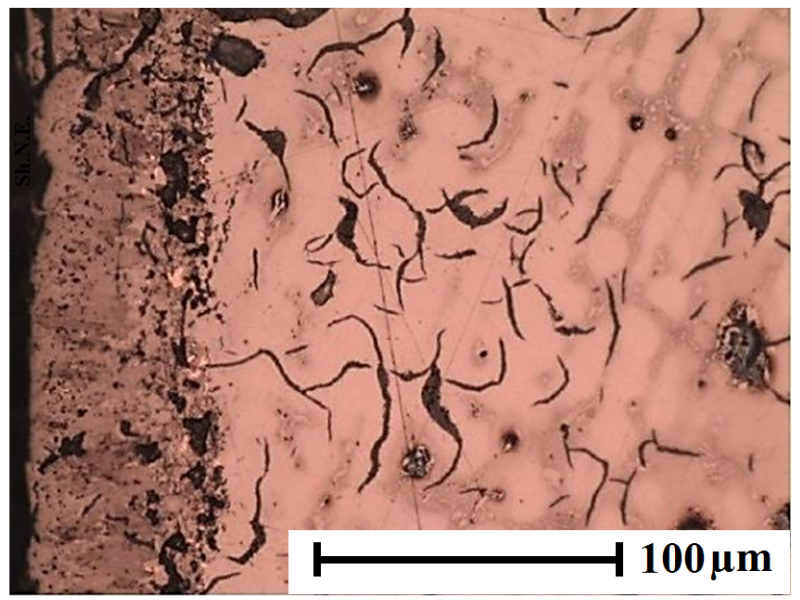 чугун ЧН15Д |
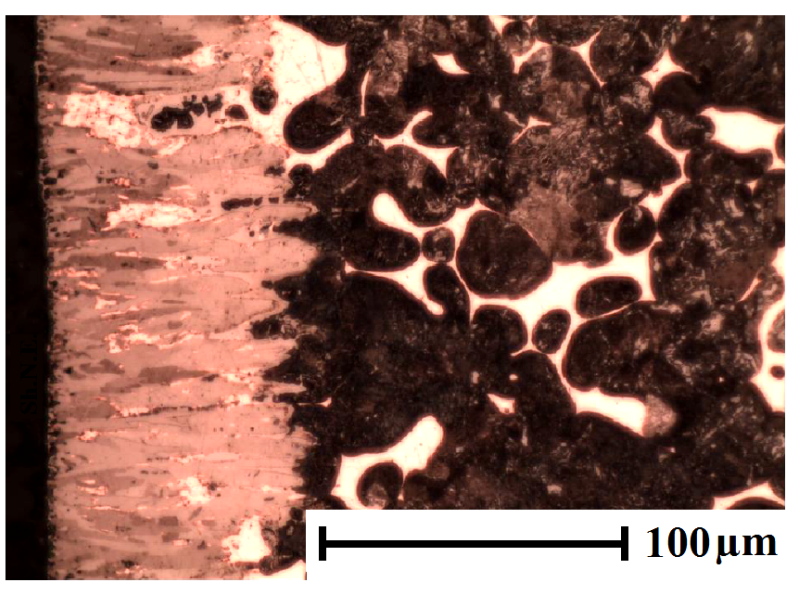 порошковый материал ПК90Д25. |
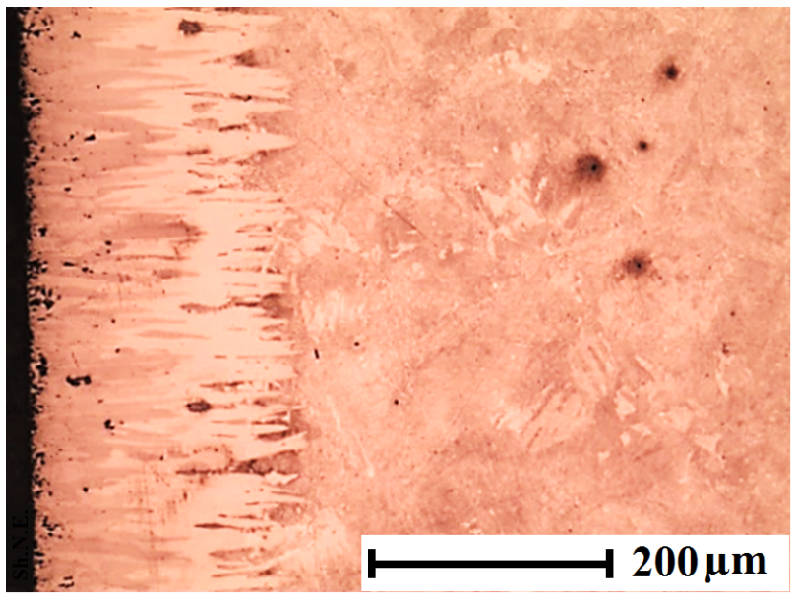 ст.40Х |
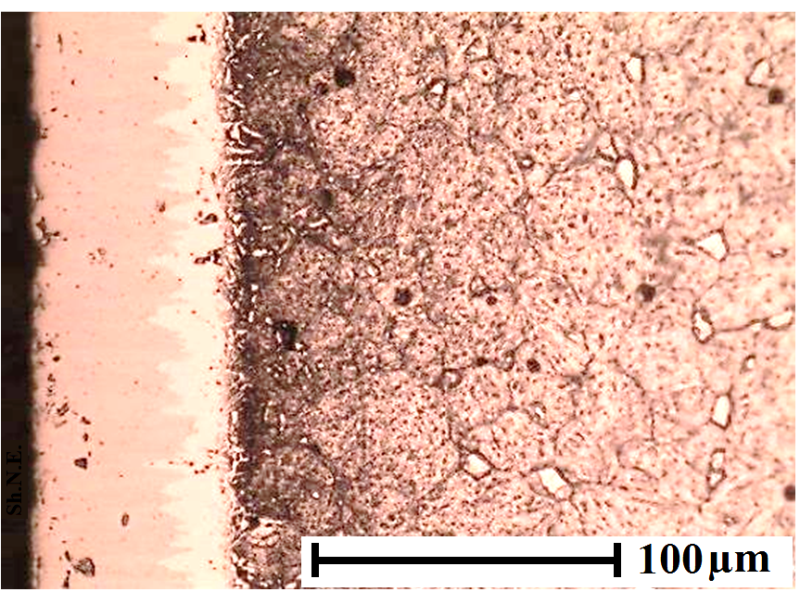 14Х17Н2 |
- Толщина слоя 10-250 мкм;
- Твердость поверхности до 2000 HV0,1;
- Повышение абразивной износостойкости до 6 раз;
- Повышение коррозионной стойкости до 9 раз;
- Термическая стабильность слоя сохраняется до 800 0С;
- Увеличение жаростойкости поверхности при 800 0С более чем в 3 раза;
- Повышение коррозионной стойкости стали при работе в жидкометаллических средах (Al, Zn, ВС59-1, Cu) в 2-4 раза.
Таблица прокручивается по горизонтали, если все столбцы не помещаются на экране.
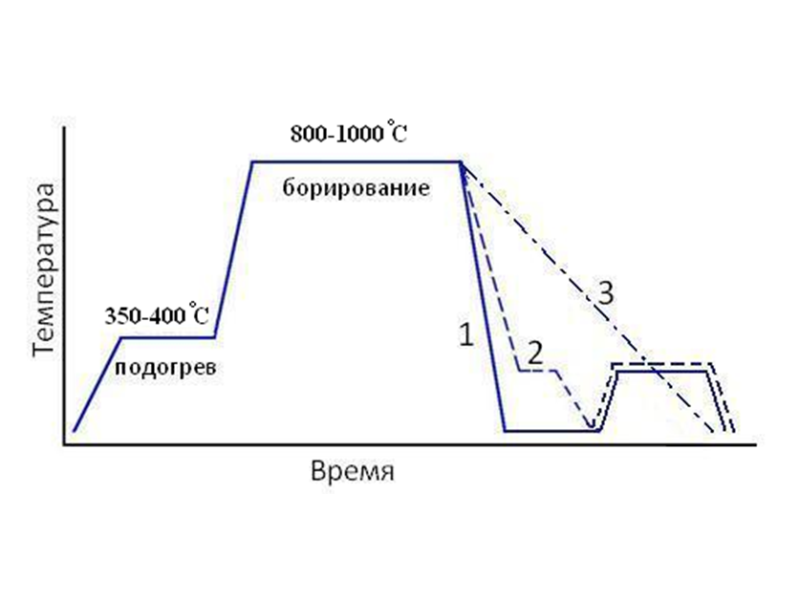 Технологическая схема борирования |
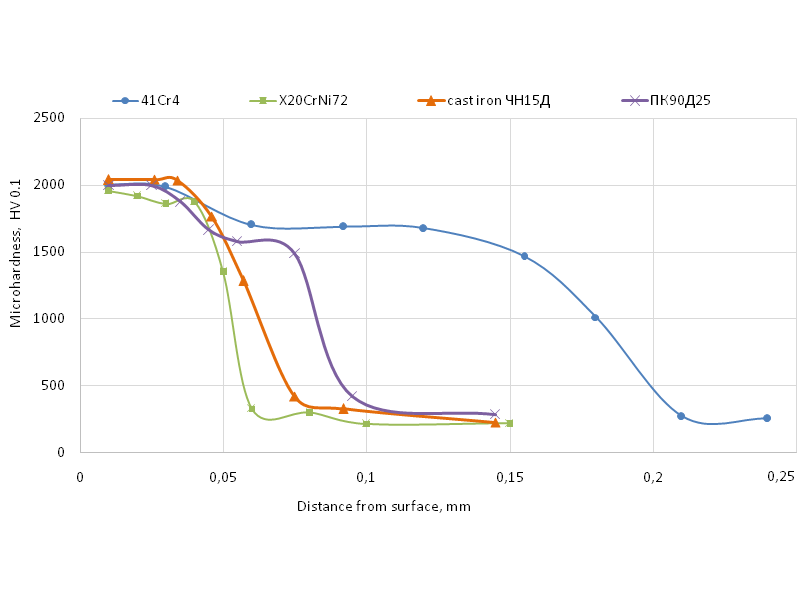 Микротвердость боридных слоев после борирования в разработанном расплаве“RUBOR 1” при 950 0С в течении 4 ч. |
Таблица прокручивается по горизонтали, если все столбцы не помещаются на экране.
| Марка материала | Толщина боридного слоя, мкм | Твердость, HV0,1 |
| 20 | 190 | 1500-2000 |
| У8 | 120 | 1500-2000 |
| 5ХНВ | 110 | 1400-2000 |
| 25Х5МА | 50 | 1500-2000 |
| Х12 | 45 | 1400-2000 |
| Х18Н9Т | 40 | 1300-2000 |
| Чугун «нирезист» | 60 | 1280-2000 |
| ПК90Д25 | 80 | 1300-2000 |
| Чугун «корезист» | 120 | 1300-1800 |
Компанией ООО «ПК»Борец» проведен комплекс испытаний ступеней центробежных насосов изготовленных из чугуна марки «нирезист» и упрочненных в нашем центре «Термохим» борированием в расплаве солей.
Сравнительные испытания ступеней насосов с различными видами упрочнения показывают значительный (до 4 раз) рост износостойкости при трении «металл по металлу» в присутствии абразива у борированных деталей.
Коррозионная стойкость борированного слоя в специальных средах, имитирующих: пластовую жидкость (водный р-р 5% NaCl + 3% HCl) и жидкость для промывки насосов (водный 10% р-р HCl) — повышается в 4 и 10 раз соответственно.
Таблица прокручивается по горизонтали, если все столбцы не помещаются на экране.
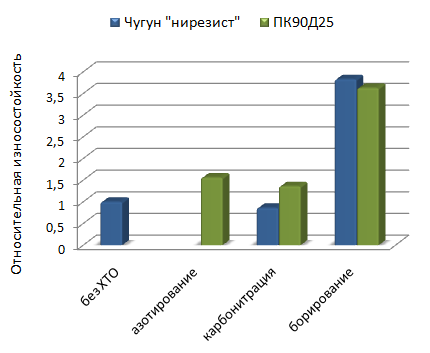 Износостойкость порошкового материала ПК90Д25 и чугуна «нирезист» после испытаний в растворе 30 % СОЖ + 70 % воды с введением 10 г/л Al2O3 (имитатор абразива) |
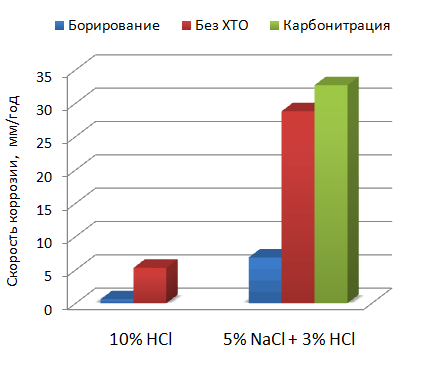 Коррозонная стойкость чугуна «нирезист» в различных средах при T=50 0C, 4ч. |
Применение технологии борирования, прежде всего, перспективно для деталей работающих в условиях коррозионно-абразивного изнашивания: крыльчатки и втулки грязевых насосов, запорная арматура, экструзионные матрицы и др.
Также высокие показатели стойкости показывают после борирования штампы, изложницы, литьевые цилиндры, прессовочные и вытяжные матрицы оправки и др.
Сочетание эксплуатационных свойств деталей после борирования открывает принципиально новые возможности применения этой химико-термической обработки для целого ряда деталей, работающих в условиях коррозионно-абразивного изнашивания, что недостижимо другими методами упрочнения.
Примеры применения технологии жидкостного борирования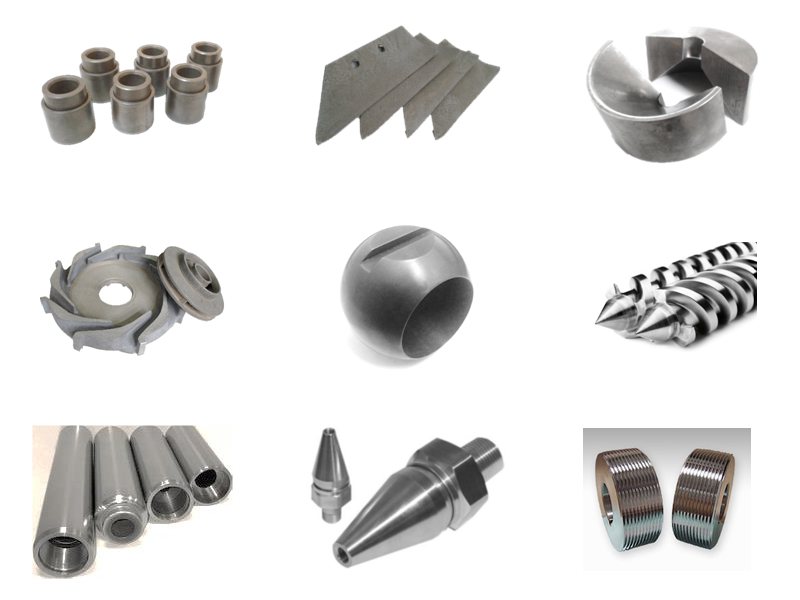
Примеры применения технологии жидкостного борирования: втулки ступеней ЭЦН, лемеха плугов, экструзионные матрицы, направляющие аппараты центробежных насосов, запорно-регулирующая арматура, шнеки экструдеров, плунжеры насосов, сопла горелк, резьбонакатной инструмент и др
Стоимость обработки договорная и определяется исходя из сложности, размеров,веса и количества деталей. Для того, чтобы узнать цену борорования, необходимо отправить запрос (с четрежом детали) по одному из адресов, указанном на странице КОНТАКТЫ.